

U oblastima oblikovanja metala i proizvodnje električnih konstrukcijskih komponenti, pocinčani čelični limovi se široko koriste u konzolama, kućištima i montažnim komponentama zbog njihove kombinacije otpornosti na koroziju i dobre obradivosti. Međutim, defekti pucanja tokom štancanja i rastezanja ostaju značajan tehnički problem za neke dalje korisnike. Ovo je posebno istinito tokom dubokog izvlačenja ili složenih procesa savijanja, kao što je ugljični čelik pocinčanog metala za duboko izvlačenje, gdje se čak i male fluktuacije u svojstvima materijala mogu pojačati, direktno utičući na prinos gotovog proizvoda.
Tipičan proizvodni proces za liniju za pocinčavanje uključuje: hladno-namotavanje, odmašćivanje i čišćenje, kontinuirano žarenje, pocinčavanje, završnu obradu, izravnavanje zatezanja, premazivanje valjakom, indukcijsko grijanje, hlađenje zrakom, kontrolu kvaliteta i završno podmazivanje i pakovanje. Ove faze su međusobno povezane i svaki gubitak kontrole nad bilo kojim parametrom može imati kaskadni učinak na naknadne procese formiranja ugljičnog čelika.
Prvo, temperatura žarenja je ključna varijabla koja određuje mehanička svojstva materijala. Tokom kontinuiranog žarenja, kontrola temperature i vremena zadržavanja omogućava da se hladno-konstrukcija rekristalizira i postigne željenu veličinu zrna. Kada je temperatura žarenja preniska, rekristalizacija je nedovoljna, što dovodi do finih zrna, visoke granice popuštanja i nedovoljnog istezanja. Materijali u ovom stanju imaju ograničene rezerve plastičnosti tokom štancanja i skloni su pucanju u područjima koncentracije naprezanja.
Suprotno tome, ako je temperatura žarenja previsoka, to može dovesti do abnormalno grubih zrna. Iako se čvrstoća popuštanja smanjuje, vlačna čvrstoća opada još značajnije, što rezultira neravnotežom između ukupne čvrstoće i žilavosti, čineći materijal sklonim trenutnom lomu tijekom zateznog ispitivanja. Za hladno-štancanje od ugljičnog čelika, stabilan režim žarenja je fundamentalan za osiguranje performansi štancanja; stoga se temperatura obično kontroliše u razumnom opsegu, a fluktuacije temperature peći se održavaju pod kontrolom.
Drugo, uvjeti podmazivanja prilikom obrade direktno utječu na ponašanje tečenja materijala u kalupu. Hrapavost površine pocinčanog čelika određuje njegov kapacitet zadržavanja ulja; odgovarajuća morfologija površine pomaže u stvaranju stabilnog uljnog filma i smanjenju koeficijenta trenja. U proizvodnji prilagođenih dijelova za štancanje i savijanje lima, nedovoljna primjena ulja povećava otpor trenja između lima i kalupa, značajno povećavajući lokalno vlačno naprezanje i izazivajući pucanje. Prekomjerno nanošenje ulja uzrokuje klizanje tokom rezanja ili kontinuiranog oblikovanja, što utiče na preciznost pozicioniranja i stabilnost ciklusa. Stoga, kontrolu primjene ulja treba sistematski uskladiti sa debljinom lima, dubinom štancanja i strukturom matrice.
Treće, koordinirani dizajn debljine materijala i zazora matrice je ključni tehnički faktor u sprječavanju pukotina od štancanja. Tokom štancanja, razuman zazor matrice osigurava jednoliku deformaciju materijala u zonama smicanja i zatezanja. Premali zazor povećava napon smicanja i pogoršava očvršćavanje materijala; preveliki zazor može uzrokovati neravnine ili koncentraciju naprezanja. Za dijelove sa žigom od ugljičnog čelika ili dijelove za GI štancanje, dizajn kalupa mora u potpunosti uzeti u obzir stvarnu devijaciju debljine materijala i efekte premaza kako bi se izbjeglo pucanje rubova zbog nepravilnog uklapanja.
Četvrto, metalurški kvalitet ima fundamentalni uticaj na performanse štancanja. Inkluzije, ne-nemetalne čestice ili defekti udubljenja stranih materija u rastopljenom čeliku mogu formirati inicijacije mikropukotina tokom naknadnog oblikovanja. Kada su materijali podvrgnuti vlačnim opterećenjima, područja inkluzije su, zbog nedovoljnog lokalnog istezanja, vrlo osjetljiva na to da postanu točke inicijacije pukotina. Ovaj problem je posebno izražen u proizvodnji strukturnih komponenti kao što su pocinkovani čelični štancani ili pocinčani čelični nosači za štancanje. Stoga je jačanje kontrole čistoće tokom proizvodnje čelika i kontinuiranog lijevanja preduvjet za poboljšanje sigurnosti štancanja.
Za rješavanje ovih uzroka, industrija obično usvaja mjere sistematskog poboljšanja. Prvo, proces žarenja je optimizovan, stabilizujući ciljnu temperaturu na približno 850 stepeni i osiguravajući da temperaturne fluktuacije budu u prihvatljivim granicama putem sistema za praćenje na mreži kako bi se dobila uniformna struktura zrna. Drugo, vrsta i količina ulja za prevenciju rđe za štancanje{3}} su odabrani na odgovarajući način da odgovaraju uslovima podmazivanja sa dubinom štancanja. Treće, kontrolisanje sile valjanja tokom procesa završne obrade, na primjer, održavanje iznad 1200 kN, može poboljšati oblik lima i stanje površine, poboljšavajući kasniju stabilnost oblikovanja. Istovremeno, provjera i održavanje zazora matrice su ojačani kako bi se osiguralo da je kapacitet deformacije materijala u skladu s dizajnom kalupa.
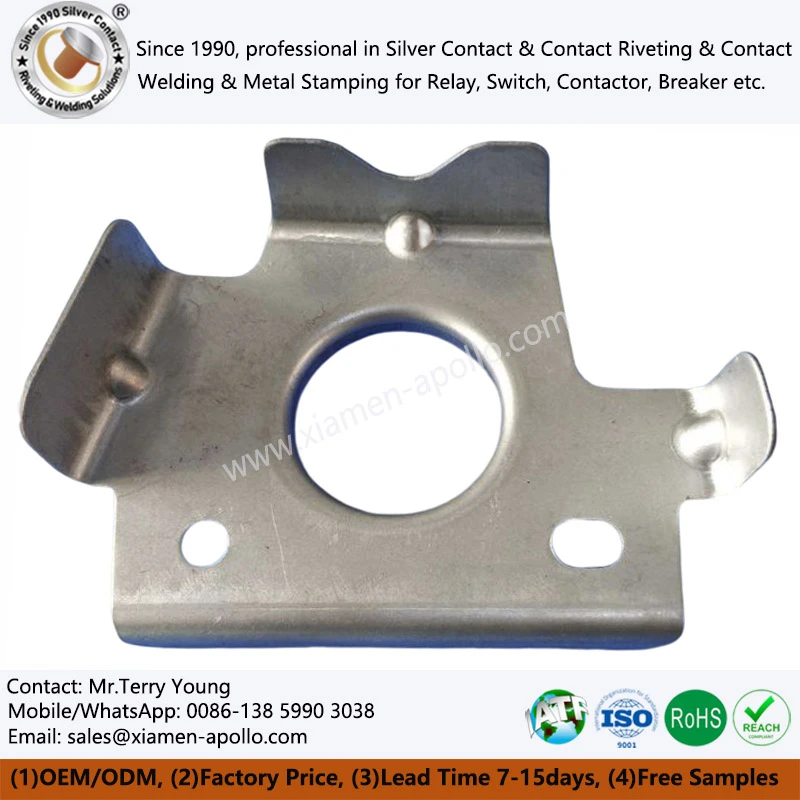
U području električne opreme, kao što je žigosanje od pocinčanog čelika za kućišta releja, postavljaju se visoki zahtjevi za preciznost dimenzija i integritet površine. Pukotine ne samo da mogu uticati na čvrstoću konstrukcije, već i potencijalno smanjiti nivo zaštite. Slično, u proizvodnji pocinčanih čeličnih montažnih ploča ili čeličnih električnih dijelova, kvaliteta štancanja direktno utječe na naknadne rezultate zavarivanja i montaže. Za čelične-zavarene žigosane dijelove koji zahtijevaju zavarivanje, također se mora uzeti u obzir utjecaj premaza na unos topline zavarivanja kako bi se izbjegla lokalizirana degradacija performansi.

Vrijedi napomenuti da različiti scenariji primjene imaju različite zahtjeve za svojstva materijala. Na primjer, u području industrijskih malih dijelova za štancanje lima od nehrđajućeg čelika, nehrđajući čelik je primarni materijal. Međutim, u nekim aplikacijama koje su-osjetljive na troškove ili strukturno ojačane, pocinčani ugljični čelik i dalje ima konkurentsku prednost. Stoga, u praktičnim primjenama, prilagođeni štancani od ugljičnog čelika često zahtijevaju sveobuhvatnu procjenu s obzirom na mehanička svojstva, zaštitu površine i mogućnost oblikovanja.
Sve u svemu, upadanjeŠtancanje od pocinčanog čelika za električnu pločunije uzrokovana jednim faktorom, već spojenim efektima više faktora, uključujući metalurški kvalitet, režim toplinske obrade, uvjete podmazivanja i dizajn kalupa. Kroz potpunu-kontrolu kvaliteta procesa i optimizaciju parametara, rizik od pucanja se može značajno smanjiti, a prinos i stabilnost ugljičnog čelika mogu se poboljšati. Kako zahtjevi proizvodne industrije za visokom konzistentnošću i visokom pouzdanošću nastavljaju rasti, praćenje-na osnovu podataka i rafinirano upravljanje procesima će postati budući smjer razvoja.
Kontaktirajte nas
Za informacije o rješenjima za kontrolu pukotina i preporuke za odabir materijala za štancanje od pocinčanog čelika, molimo kontaktirajte nas za tehničku podršku prilagođenu vašem projektu.
