

U modernoj proizvodnji električne energije, proces povezivanja srebrnih kontakata direktno određuje stabilnost provodljivosti i vijek trajanja električnih komponenti. Trenutno, najrasprostranjenija metoda povezivanja u industriji je otporno zavarivanje. Njegov osnovni princip je pritisnuti radni predmet između dvije elektrode i primijeniti struju. Efekat otpornog zagrijavanja generiran strujom koja teče kroz kontaktnu površinu i susjedna područja obratka lokalno zagrijava metal do rastaljenog ili plastičnog stanja, čime se formira jaka metalna veza. Ova tehnologija srebrnog kontakta za električno otporno zavarivanje postala je temeljni proces u elektronici i energetskoj industriji zbog svoje visoke efikasnosti i pouzdanosti.

Prije zavarivanja, precizna procjena zavarljivosti metalnih materijala je ključna. Ključni faktori koji utiču na zavarljivost uključuju električnu i toplotnu provodljivost materijala-metali niske otpornosti i visoke toplotne provodljivosti općenito imaju lošu zavarljivost; visoka-plastičnost materijala i temperaturni raspon, kao što su materijali s visokom-jačom čvrstoćom tečenja ili uskim rasponima plastičnosti, teško se zavaruju; i osjetljivost materijala na termičke cikluse, budući da su materijali skloni pucanju ili stvrdnjavanju uslijed termičkog ciklusa također neprikladni za ovaj proces. Na primjer, čisti bakar i bakar-bez kisika, zbog svoje izuzetno visoke električne provodljivosti i brzog odvođenja topline, izuzetno je teško uočiti zavarene spojeve i pokazuju slabu čvrstoću veze, dok mesing i bronza pokazuju bolju zavarljivost. Za ove podloge visoke toplotne provodljivosti, precizno kontrolisano lemljenje srebra-na-bakar ili specifični procesi često postižu bolje rezultate metalurškog vezivanja.
Konačan kvalitet otpornog zavarivanja uglavnom određuje pet ključnih faktora. Prvo je struja zavarivanja, koja je primarni pokretač stvaranja topline i mora biti strogo kontrolirana kako bi se izbjegla termička odstupanja uzrokovana fluktuacijama električne mreže ili promjenama impedanse sekundarnog kola. Drugo, vrijeme zavarivanja je ključno, dopunjujući struju unutar određenog raspona. Inženjeri mogu birati između "jake specifikacije" (velika struja, kratko vrijeme) ili "slabe specifikacije" (niska struja, dugo vremena) na osnovu zahtjeva. Treće, pritisak elektrode je kritičan; previsoki pritisak smanjuje otpor kontakta i stvaranje toplote, dok nedovoljan pritisak izaziva prskanje. Četvrto, oblik i materijal elektroda direktno utiču na gustinu struje i rasipanje toplote. Konačno, stanje površine obratka je najvažnije; oksidi i zagađivači ulja značajno povećavaju otpornost na kontakt, što dovodi do neravnomjernog zagrijavanja ili čak potpunog gubitka provodljivosti. Da bi se prevazišli ovi izazovi, temeljno čišćenje površine obratka i-praćenje parametara zavarivanja u realnom vremenu su ključni koraci u proizvodnji visoko{8}}preciznih srebrnih kontaktnih sklopova sa tačkastim zavarivanjem.
Otporno zavarivanje nudi brojne značajne prednosti. Tokom formiranja grumena, rastopljeni metal je dosljedno okružen plastičnim prstenom, potpuno ga izolirajući od zraka, pojednostavljujući metalurški proces. Istovremeno, zbog kratkog vremena zagrijavanja i visoko koncentrisane topline, zona -zahvaćena toplinom obratka je minimalna, što rezultira zanemarljivom deformacijom i naprezanjem, tipično eliminirajući potrebu za korekcijom nakon -zavara i toplinskom obradom. Nadalje, ovaj proces eliminira potrebu za dodatnim metalima kao što su žica za zavarivanje i elektrode, kao i zaštitni plin, značajno smanjujući troškove proizvodnje. Njegovo jednostavno rukovanje i lakoća mehanizacije i automatizacije omogućavaju da se neprimjetno integrira u proizvodne linije velikog obima-. Na primjer, u proizvodnji releja ili prekidača, proizvodna linija zrelog električnog kontakta sa srebrnim zavarenim vrhom može značajno povećati kapacitet i osigurati konzistentnost proizvoda.
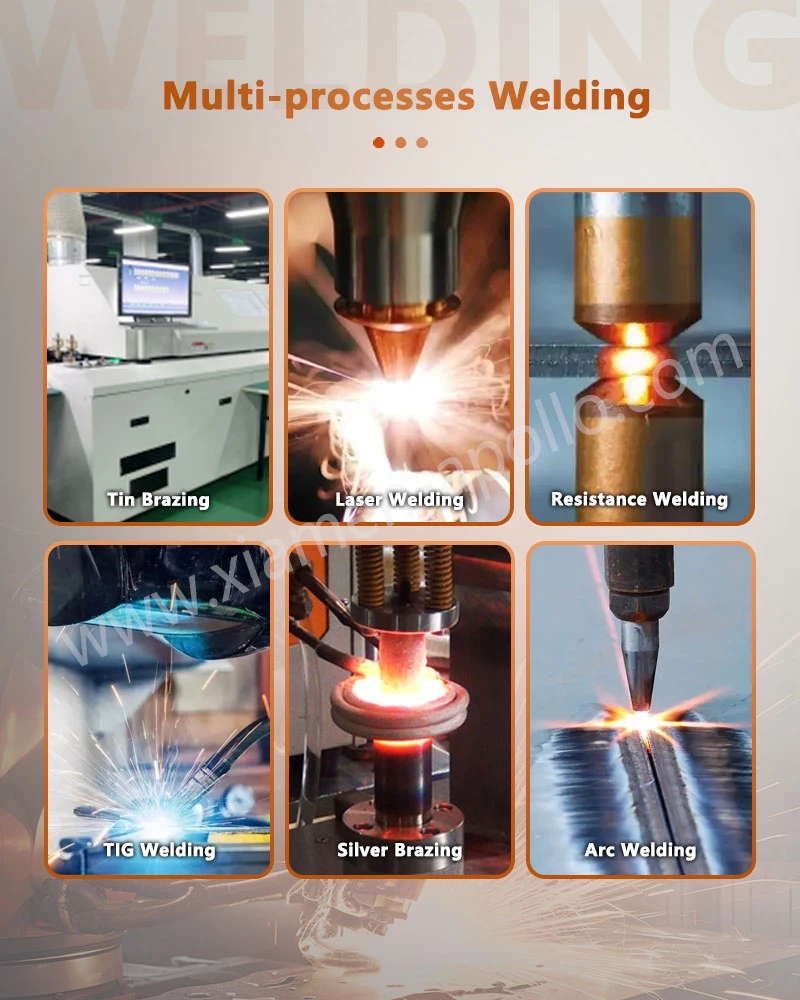
Unatoč značajnim prednostima, otporno zavarivanje također ima određena ograničenja. Trenutno, industriji nedostaju pouzdane ne-metode ispitivanja bez razaranja, a kvalitet šava se uglavnom oslanja na inspekciju uzorkovanja koristeći procesne uzorke i destruktivno ispitivanje, ili na naprednu-tehnologiju praćenja zatvorene petlje za osiguranje procesa. Nadalje, velika snaga i mehanizacija opreme rezultiraju visokim početnim investicionim troškovima i relativno teškim održavanjem. Široka upotreba visoko{5}}monofaznih-mašina za zavarivanje naizmjenične struje također može negativno utjecati na ravnotežu električne mreže. Međutim, sa brzim razvojem tehnologije mikroelektronike i tiristorskih ispravljača velike{8}}sve snage, napredne tehnologije praćenja zatvorene{9}}petlje, kao što su kontrola konstantne struje i praćenje dinamičkog otpora, počele su da se široko primjenjuju, pružajući solidnu tehničku podršku za poboljšanje kvaliteta zavarenog sklopa srebrnih električnih kontakata.
U mojoj zemlji, procvat razvoja industrije vazduhoplovstva, automobilske elektronike i industrije kućnih aparata potaknuo je veće zahteve za tehnologijom otpornog zavarivanja. Inteligentne kontrolne kutije sastavljene od integrisanih kola i mikroračunara našle su široku primenu u nadogradnji i transformaciji novih i starih mašina za zavarivanje. Ovo ne samo da pomaže u poboljšanju stabilnosti kvaliteta zavara, već i dalje proširuje granice primjene ove tehnologije. Za industrijske scenarije koji treba da izdrže visoke strujne udare, upotreba srebrnog kontaktnog zavarenog sklopa za kontaktor može efikasno osigurati sigurnost i stabilnost prijenosa energije. U budućnosti, uz kontinuiranu iteraciju inteligentne opreme, otporno zavarivanje će igrati još važniju ulogu u-proizvodnji vrhunske opreme.
Često postavljana pitanja
1. Zašto je otporno zavarivanje prikladno za sklop električnih kontakata sa srebrnim zavarenim vrhom?
Otporno zavarivanje obezbeđuje koncentrisano i efikasno grejanje, što rezultira stabilnom provodljivom vezom uz smanjenje kontaktne deformacije i gubitka materijala.
2. Koji su glavni faktori koji utiču na kvalitet otpornog zavarivanja za srebrni kontaktni zavareni sklop za kontaktor?
To uglavnom uključuje struju zavarivanja, vrijeme zavarivanja, pritisak elektrode, stanje elektrode i čistoću površine obratka.
3. Mogu li se bakar i srebro direktno zavariti?
Da, ali zbog visoke toplotne provodljivosti oba, potrebna je precizna kontrola parametara zavarivanja kako bi se osigurala stabilna i pouzdana veza za lemljenje srebra i bakra.
Kontaktirajte nas
Ako imate složene potrebe za zavarivanjem srebrnih kontakata ili tražite prilagođena rješenja za montažuSrebrni kontaktni zavareni sklop za kontaktore, slobodno nas kontaktirajte za profesionalnu tehničku podršku i ponudu.
